| MOQ: | 10000pcs |
| Embalagem padrão: | Wooden crate packaging, moisture and shock resistant, each mold set packed separately |
| Período de entrega: | 25-35 work days |
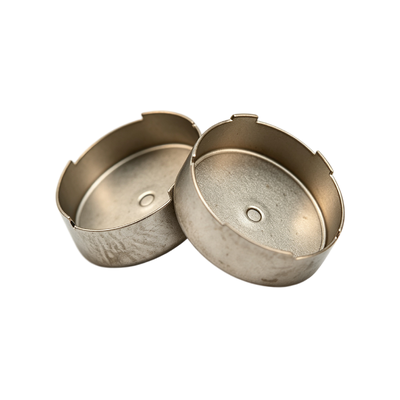
A Matriz de Estampagem Profunda Personalizada de Alta Precisão para Carcaças Elétricas é projetada para a conformação de precisão de invólucros metálicos, tampas protetoras, carcaças de equipamentos elétricos, componentes de caixas de controle, carcaças de sensores e outras peças de chapa metálica estampadas em profundidade.
Projetada de acordo com desenhos do cliente, arquivos CAD 3D, amostras e especificações da prensa, a ferramenta permite o fluxo controlado do material durante o processo de estampagem profunda. Isso ajuda a manter a espessura consistente da parede, a precisão dimensional, os raios de canto e a integridade estrutural geral para aplicações de carcaças elétricas.
| Parâmetro | Especificação |
|---|---|
| Nome do Produto | Matriz de Estampagem Profunda Personalizada de Alta Precisão |
| Aplicação | Carcaças Elétricas / Invólucros Metálicos |
| Tipo de Matriz | Matriz de Estampagem Profunda / Matriz de Estampagem Profunda Progressiva / Matriz Composta |
| Processo de Conformação | Estampagem Profunda / Estampagem Multi-Estágio / Prensagem |
| Operações Secundárias | Corte / Puncionamento / Perfuração / Dobra / Conformação |
| Material da Peça de Trabalho | Aço Laminado a Frio / Aço Inoxidável / Alumínio / Cobre |
| Material da Ferramenta | DC53 / SKD11 / D2 / SKH-9 / SKH-51 / YG15 / YG20 |
| Precisão da Matriz | Até aproximadamente 0,003 mm para recursos adequados |
| Tolerância do Produto | De acordo com o desenho e a estrutura do produto |
| Espessura do Material | Personalizado de acordo com a aplicação |
| Formato da Carcaça | Redondo / Quadrado / Retangular / Escalonado / Personalizado |
| Cavidade | Cavidade Única / Múltiplas Cavidades |
| Prensa de Teste | 25-180T, dependendo dos requisitos da ferramenta |
| Equipamento de Usinagem | CNC / EDM / WEDM / Retificação / Fresamento |
| Software de Projeto | AutoCAD / SolidWorks / UG / PROE |
| Tratamento de Superfície | Polimento / Revestimento / Galvanoplastia / Personalizado |
| Vida Útil da Ferramenta | Personalizado de acordo com o material, geometria e volume de produção |
| Primeira Amostra de Teste | Disponível para verificação do cliente |
| OEM / ODM | Suportado |
| MOQ | 1 Conjunto |
| Embalagem | Filme PE + Caixa de Madeira para Exportação |
| Entrega | Aproximadamente 7-35 Dias, dependendo do projeto |
| Pagamento | T/T / L/C |
As especificações técnicas dependem do projeto. A construção final da matriz, tolerância, capacidade da prensa, espessura do material e requisitos de vida útil da ferramenta são confirmados durante a revisão de engenharia.
Carcaças elétricas frequentemente requerem uma combinação de paredes profundas, raios de canto pequenos, recursos de montagem, aberturas, flanges, estruturas em relevo e relações dimensionais controladas. Portanto, o projeto adequado da matriz é essencial para uma produção estável.
A METS avalia os seguintes fatores durante o desenvolvimento da ferramenta:
O disco em branco deve fluir suavemente para a cavidade da matriz durante a estampagem. Resistência excessiva pode causar afinamento ou rachaduras, enquanto controle insuficiente pode resultar em rugas ou instabilidade dimensional.
Para carcaças elétricas mais profundas, múltiplas operações de estampagem podem ser usadas em vez de forçar toda a profundidade em uma única operação. A estampagem multi-estágio ajuda a distribuir a deformação e melhorar a estabilidade da conformação.
Os raios do punção e da matriz são otimizados de acordo com o tipo de material, espessura, geometria da carcaça e profundidade de estampagem para ajudar a reduzir o estresse localizado.
Pressão adequada do suporte do disco em branco ajuda a controlar o fluxo do material e reduzir rugas, evitando resistência excessiva que poderia causar falha do material.
A folga adequada é importante para precisão dimensional, fluxo de material, desgaste da ferramenta e qualidade final da superfície.
Operações adicionais como corte, puncionamento, perfuração, gravação em relevo, dobra e conformação de flange podem ser incorporadas à solução de ferramenta de acordo com o projeto da carcaça elétrica.
A METS é um fabricante integrado que combina projeto de matriz, fabricação de ferramentas de precisão, estampagem, estampagem profunda e produção de componentes metálicos personalizados.
O DC53 é adequado para aplicações exigentes de estampagem e conformação onde resistência ao desgaste e tenacidade aprimoradas são necessárias. Pode ser selecionado para matrizes de carcaças elétricas que requerem desempenho dimensional estável durante a produção repetida.
SKD11 e D2 são aços ferramenta comumente usados para aplicações de estampagem e conformação. São adequados para componentes que requerem boa resistência ao desgaste e estabilidade dimensional.
Aços ferramenta de alta velocidade como SKH-9 e SKH-51 podem ser considerados para áreas de alto desgaste ou componentes específicos de corte e conformação.
Materiais de carboneto de tungstênio como YG15 e YG20 podem ser usados para componentes selecionados de matriz de alto desgaste de acordo com os requisitos de conformação e produção.
A seleção final do material é determinada de acordo com o material da peça de trabalho, geometria, volume de produção, carga de conformação, condições de desgaste e vida útil da ferramenta necessária.
A METS possui experiência em ferramentas para aplicações de caixas de aço inoxidável e conformação de chapas metálicas. Uma matriz progressiva de estampagem profunda ou conformação pode integrar operações de estampagem, corte e puncionamento para produzir um invólucro acabado com dimensões consistentes.
Para carcaças elétricas leves, o alumínio pode ser processado através de estampagem profunda de precisão e ferramentas progressivas. O processo de conformação pode ser otimizado de acordo com o grau do alumínio, espessura, profundidade de estampagem, raio de canto, lubrificação e requisitos de fluxo de material.
A METS fornece carcaças metálicas estampadas e estampadas em profundidade de precisão para aplicações de sensores, com aberturas personalizáveis, recursos de montagem e detalhes estruturais.
As ferramentas de estampagem profunda da METS também podem ser aplicadas a invólucros e carcaças metálicas cilíndricas. A estampagem profunda multi-estágio é usada quando a profundidade ou geometria necessária não pode ser produzida eficientemente em uma única operação de estampagem.
Carcaças elétricas exigem mais do que simples conformação de chapas metálicas. A ferramenta deve controlar o fluxo de material, a precisão dimensional, a espessura da parede, a geometria do canto e os recursos secundários durante todo o processo de conformação.
A METS desenvolve matrizes de estampagem profunda personalizadas em torno dos requisitos reais de produção da carcaça elétrica. Desde o desenho CAD inicial, os engenheiros podem avaliar a profundidade de estampagem, espessura do material, grau do material, razão de estampagem, raio de canto, folga do punção e da matriz, requisitos de suporte do disco em branco, número de estágios de estampagem, requisitos de corte, recursos de puncionamento e perfuração, especificações da prensa, volume de produção e vida útil esperada da ferramenta.
Uma matriz de estampagem profunda projetada corretamente pode reduzir operações secundárias desnecessárias e melhorar a consistência da produção. Para fabricantes de carcaças elétricas, isso pode ajudar a alcançar:
Dimensões Estáveis → Montagem Confiável → Conformação Consistente → Redução da Variação de Produção
A METS suporta todo o processo de desenvolvimento de ferramentas, incluindo revisão de projeto, usinagem, montagem, produção de teste, verificação de amostra, modificação e entrega final.
A METS fornece soluções personalizadas de matrizes de estampagem profunda de acordo com:
A METS aplica inspeção durante todo o processo de desenvolvimento de ferramentas.
As informações de ferramentas publicadas pela METS afirmam que os insertos da matriz podem ser usinados com aproximadamente ± 0,002 mm de dimensão em aplicações adequadas, enquanto as tolerâncias dimensionais do produto são estabelecidas de acordo com o desenho do cliente e a estrutura do produto.
Após a inspeção final, a matriz de estampagem profunda é protegida contra umidade, corrosão e danos de transporte.
O método de envio apropriado pode ser selecionado de acordo com as dimensões da ferramenta, peso, destino, requisitos de entrega e preferência do cliente.
Sim. A METS fornece ferramentas personalizadas com base em desenhos 2D, arquivos CAD 3D, amostras físicas ou especificações técnicas detalhadas.
Materiais típicos de peças de trabalho incluem aço laminado a frio, aço inoxidável, alumínio, cobre e outras chapas metálicas adequadas. A seleção do material depende da resistência, resistência à corrosão, condutividade, peso e requisitos de conformação da carcaça elétrica.
Sim. A ferramenta pode ser projetada para carcaças redondas, cilíndricas, quadradas, retangulares, escalonadas, com flange e outras geometrias personalizadas.
Sim. Estampagem, corte, perfuração, puncionamento, dobra, gravação em relevo e outras operações secundárias podem ser integradas dependendo da estrutura do produto.
Sim. A ferramenta pode ser projetada de acordo com as especificações da prensa do cliente, incluindo área de trabalho, curso, tonelagem, altura de fechamento e outros parâmetros relevantes.
Dependendo da aplicação, a METS pode usar DC53, SKD11, D2, SKH-9, SKH-51, YG15, YG20 e outros materiais de ferramenta adequados.
A precisão depende do recurso, material, geometria, método de usinagem e tolerância necessária. As informações de ferramentas de estampagem profunda publicadas pela METS especificam usinagem de alta precisão de até aproximadamente 0,003 mm para recursos de matriz adequados.
Sim. A estampagem de teste pode ser organizada após a montagem da ferramenta para que os clientes possam verificar dimensões, qualidade de conformação e compatibilidade de montagem antes da aprovação final.
O período de entrega depende da complexidade da matriz, material, tamanho, número de estágios de conformação e requisitos do cliente. As páginas de produtos da METS geralmente especificam aproximadamente 7-35 dias para projetos de ferramentas personalizadas.
Sim. A METS integra o projeto e a fabricação de matrizes com a produção de estampagem, permitindo que os clientes obtenham ferramentas e componentes metálicos estampados personalizados da mesma fonte de fabricação.
Sim. Serviços OEM e ODM estão disponíveis para carcaças elétricas personalizadas, matrizes de estampagem profunda, componentes estampados e produtos relacionados de conformação de metal.
Por favor, forneça o desenho 2D/3D ou amostra, material, espessura do material, dimensões da carcaça, volume de produção anual ou estimado, tolerância necessária, tratamento de superfície e especificações da máquina prensa se disponíveis. Nossa equipe de engenharia poderá então avaliar o processo de conformação e preparar uma cotação de ferramentas.
Se você precisa de um invólucro elétrico de aço inoxidável, carcaça de fonte de alimentação de alumínio, invólucro de sensor, caixa de controle, carcaça relacionada a motor ou outro invólucro metálico personalizado, a METS pode desenvolver a ferramenta de estampagem profunda correspondente de acordo com os requisitos do seu produto.
Envie-nos o seu desenho 2D, arquivo CAD 3D ou amostra física para revisão de engenharia e cotação de ferramentas.
METS -- Fabricante de Matrizes de Estampagem Profunda de Precisão e Estampagem de Metal
| MOQ: | 10000pcs |
| Embalagem padrão: | Wooden crate packaging, moisture and shock resistant, each mold set packed separately |
| Período de entrega: | 25-35 work days |
A Matriz de Estampagem Profunda Personalizada de Alta Precisão para Carcaças Elétricas é projetada para a conformação de precisão de invólucros metálicos, tampas protetoras, carcaças de equipamentos elétricos, componentes de caixas de controle, carcaças de sensores e outras peças de chapa metálica estampadas em profundidade.
Projetada de acordo com desenhos do cliente, arquivos CAD 3D, amostras e especificações da prensa, a ferramenta permite o fluxo controlado do material durante o processo de estampagem profunda. Isso ajuda a manter a espessura consistente da parede, a precisão dimensional, os raios de canto e a integridade estrutural geral para aplicações de carcaças elétricas.
| Parâmetro | Especificação |
|---|---|
| Nome do Produto | Matriz de Estampagem Profunda Personalizada de Alta Precisão |
| Aplicação | Carcaças Elétricas / Invólucros Metálicos |
| Tipo de Matriz | Matriz de Estampagem Profunda / Matriz de Estampagem Profunda Progressiva / Matriz Composta |
| Processo de Conformação | Estampagem Profunda / Estampagem Multi-Estágio / Prensagem |
| Operações Secundárias | Corte / Puncionamento / Perfuração / Dobra / Conformação |
| Material da Peça de Trabalho | Aço Laminado a Frio / Aço Inoxidável / Alumínio / Cobre |
| Material da Ferramenta | DC53 / SKD11 / D2 / SKH-9 / SKH-51 / YG15 / YG20 |
| Precisão da Matriz | Até aproximadamente 0,003 mm para recursos adequados |
| Tolerância do Produto | De acordo com o desenho e a estrutura do produto |
| Espessura do Material | Personalizado de acordo com a aplicação |
| Formato da Carcaça | Redondo / Quadrado / Retangular / Escalonado / Personalizado |
| Cavidade | Cavidade Única / Múltiplas Cavidades |
| Prensa de Teste | 25-180T, dependendo dos requisitos da ferramenta |
| Equipamento de Usinagem | CNC / EDM / WEDM / Retificação / Fresamento |
| Software de Projeto | AutoCAD / SolidWorks / UG / PROE |
| Tratamento de Superfície | Polimento / Revestimento / Galvanoplastia / Personalizado |
| Vida Útil da Ferramenta | Personalizado de acordo com o material, geometria e volume de produção |
| Primeira Amostra de Teste | Disponível para verificação do cliente |
| OEM / ODM | Suportado |
| MOQ | 1 Conjunto |
| Embalagem | Filme PE + Caixa de Madeira para Exportação |
| Entrega | Aproximadamente 7-35 Dias, dependendo do projeto |
| Pagamento | T/T / L/C |
As especificações técnicas dependem do projeto. A construção final da matriz, tolerância, capacidade da prensa, espessura do material e requisitos de vida útil da ferramenta são confirmados durante a revisão de engenharia.
Carcaças elétricas frequentemente requerem uma combinação de paredes profundas, raios de canto pequenos, recursos de montagem, aberturas, flanges, estruturas em relevo e relações dimensionais controladas. Portanto, o projeto adequado da matriz é essencial para uma produção estável.
A METS avalia os seguintes fatores durante o desenvolvimento da ferramenta:
O disco em branco deve fluir suavemente para a cavidade da matriz durante a estampagem. Resistência excessiva pode causar afinamento ou rachaduras, enquanto controle insuficiente pode resultar em rugas ou instabilidade dimensional.
Para carcaças elétricas mais profundas, múltiplas operações de estampagem podem ser usadas em vez de forçar toda a profundidade em uma única operação. A estampagem multi-estágio ajuda a distribuir a deformação e melhorar a estabilidade da conformação.
Os raios do punção e da matriz são otimizados de acordo com o tipo de material, espessura, geometria da carcaça e profundidade de estampagem para ajudar a reduzir o estresse localizado.
Pressão adequada do suporte do disco em branco ajuda a controlar o fluxo do material e reduzir rugas, evitando resistência excessiva que poderia causar falha do material.
A folga adequada é importante para precisão dimensional, fluxo de material, desgaste da ferramenta e qualidade final da superfície.
Operações adicionais como corte, puncionamento, perfuração, gravação em relevo, dobra e conformação de flange podem ser incorporadas à solução de ferramenta de acordo com o projeto da carcaça elétrica.
A METS é um fabricante integrado que combina projeto de matriz, fabricação de ferramentas de precisão, estampagem, estampagem profunda e produção de componentes metálicos personalizados.
O DC53 é adequado para aplicações exigentes de estampagem e conformação onde resistência ao desgaste e tenacidade aprimoradas são necessárias. Pode ser selecionado para matrizes de carcaças elétricas que requerem desempenho dimensional estável durante a produção repetida.
SKD11 e D2 são aços ferramenta comumente usados para aplicações de estampagem e conformação. São adequados para componentes que requerem boa resistência ao desgaste e estabilidade dimensional.
Aços ferramenta de alta velocidade como SKH-9 e SKH-51 podem ser considerados para áreas de alto desgaste ou componentes específicos de corte e conformação.
Materiais de carboneto de tungstênio como YG15 e YG20 podem ser usados para componentes selecionados de matriz de alto desgaste de acordo com os requisitos de conformação e produção.
A seleção final do material é determinada de acordo com o material da peça de trabalho, geometria, volume de produção, carga de conformação, condições de desgaste e vida útil da ferramenta necessária.
A METS possui experiência em ferramentas para aplicações de caixas de aço inoxidável e conformação de chapas metálicas. Uma matriz progressiva de estampagem profunda ou conformação pode integrar operações de estampagem, corte e puncionamento para produzir um invólucro acabado com dimensões consistentes.
Para carcaças elétricas leves, o alumínio pode ser processado através de estampagem profunda de precisão e ferramentas progressivas. O processo de conformação pode ser otimizado de acordo com o grau do alumínio, espessura, profundidade de estampagem, raio de canto, lubrificação e requisitos de fluxo de material.
A METS fornece carcaças metálicas estampadas e estampadas em profundidade de precisão para aplicações de sensores, com aberturas personalizáveis, recursos de montagem e detalhes estruturais.
As ferramentas de estampagem profunda da METS também podem ser aplicadas a invólucros e carcaças metálicas cilíndricas. A estampagem profunda multi-estágio é usada quando a profundidade ou geometria necessária não pode ser produzida eficientemente em uma única operação de estampagem.
Carcaças elétricas exigem mais do que simples conformação de chapas metálicas. A ferramenta deve controlar o fluxo de material, a precisão dimensional, a espessura da parede, a geometria do canto e os recursos secundários durante todo o processo de conformação.
A METS desenvolve matrizes de estampagem profunda personalizadas em torno dos requisitos reais de produção da carcaça elétrica. Desde o desenho CAD inicial, os engenheiros podem avaliar a profundidade de estampagem, espessura do material, grau do material, razão de estampagem, raio de canto, folga do punção e da matriz, requisitos de suporte do disco em branco, número de estágios de estampagem, requisitos de corte, recursos de puncionamento e perfuração, especificações da prensa, volume de produção e vida útil esperada da ferramenta.
Uma matriz de estampagem profunda projetada corretamente pode reduzir operações secundárias desnecessárias e melhorar a consistência da produção. Para fabricantes de carcaças elétricas, isso pode ajudar a alcançar:
Dimensões Estáveis → Montagem Confiável → Conformação Consistente → Redução da Variação de Produção
A METS suporta todo o processo de desenvolvimento de ferramentas, incluindo revisão de projeto, usinagem, montagem, produção de teste, verificação de amostra, modificação e entrega final.
A METS fornece soluções personalizadas de matrizes de estampagem profunda de acordo com:
A METS aplica inspeção durante todo o processo de desenvolvimento de ferramentas.
As informações de ferramentas publicadas pela METS afirmam que os insertos da matriz podem ser usinados com aproximadamente ± 0,002 mm de dimensão em aplicações adequadas, enquanto as tolerâncias dimensionais do produto são estabelecidas de acordo com o desenho do cliente e a estrutura do produto.
Após a inspeção final, a matriz de estampagem profunda é protegida contra umidade, corrosão e danos de transporte.
O método de envio apropriado pode ser selecionado de acordo com as dimensões da ferramenta, peso, destino, requisitos de entrega e preferência do cliente.
Sim. A METS fornece ferramentas personalizadas com base em desenhos 2D, arquivos CAD 3D, amostras físicas ou especificações técnicas detalhadas.
Materiais típicos de peças de trabalho incluem aço laminado a frio, aço inoxidável, alumínio, cobre e outras chapas metálicas adequadas. A seleção do material depende da resistência, resistência à corrosão, condutividade, peso e requisitos de conformação da carcaça elétrica.
Sim. A ferramenta pode ser projetada para carcaças redondas, cilíndricas, quadradas, retangulares, escalonadas, com flange e outras geometrias personalizadas.
Sim. Estampagem, corte, perfuração, puncionamento, dobra, gravação em relevo e outras operações secundárias podem ser integradas dependendo da estrutura do produto.
Sim. A ferramenta pode ser projetada de acordo com as especificações da prensa do cliente, incluindo área de trabalho, curso, tonelagem, altura de fechamento e outros parâmetros relevantes.
Dependendo da aplicação, a METS pode usar DC53, SKD11, D2, SKH-9, SKH-51, YG15, YG20 e outros materiais de ferramenta adequados.
A precisão depende do recurso, material, geometria, método de usinagem e tolerância necessária. As informações de ferramentas de estampagem profunda publicadas pela METS especificam usinagem de alta precisão de até aproximadamente 0,003 mm para recursos de matriz adequados.
Sim. A estampagem de teste pode ser organizada após a montagem da ferramenta para que os clientes possam verificar dimensões, qualidade de conformação e compatibilidade de montagem antes da aprovação final.
O período de entrega depende da complexidade da matriz, material, tamanho, número de estágios de conformação e requisitos do cliente. As páginas de produtos da METS geralmente especificam aproximadamente 7-35 dias para projetos de ferramentas personalizadas.
Sim. A METS integra o projeto e a fabricação de matrizes com a produção de estampagem, permitindo que os clientes obtenham ferramentas e componentes metálicos estampados personalizados da mesma fonte de fabricação.
Sim. Serviços OEM e ODM estão disponíveis para carcaças elétricas personalizadas, matrizes de estampagem profunda, componentes estampados e produtos relacionados de conformação de metal.
Por favor, forneça o desenho 2D/3D ou amostra, material, espessura do material, dimensões da carcaça, volume de produção anual ou estimado, tolerância necessária, tratamento de superfície e especificações da máquina prensa se disponíveis. Nossa equipe de engenharia poderá então avaliar o processo de conformação e preparar uma cotação de ferramentas.
Se você precisa de um invólucro elétrico de aço inoxidável, carcaça de fonte de alimentação de alumínio, invólucro de sensor, caixa de controle, carcaça relacionada a motor ou outro invólucro metálico personalizado, a METS pode desenvolver a ferramenta de estampagem profunda correspondente de acordo com os requisitos do seu produto.
Envie-nos o seu desenho 2D, arquivo CAD 3D ou amostra física para revisão de engenharia e cotação de ferramentas.
METS -- Fabricante de Matrizes de Estampagem Profunda de Precisão e Estampagem de Metal